Sembilan daripada sepuluh, apabila garisan memberus mula melontarkan coretan, variasi teduhan atau tangan yang lembik, berus itu sendiri adalah perkara terakhir yang bersalah. Dalam masalah pengeluaran kita diminta untuk melihat, punca hampir selalu terletak di salah satu daripada empat tempat: seberapa dalam berus melibatkan fabrik, nisbah antara kelajuan permukaan berus dan kelajuan fabrik, berapa banyak ketegangan kain berada di bawah, dan seberapa baik sistem pengekstrakan habuk menarik serabut dari kepala. Dapatkan keempat-empatnya dengan betul dan mesin memberus menjadi salah satu peralatan kemasan yang paling mudah di loji untuk dijalankan. Abaikan mereka malah berus yang serba baru akan menghasilkan kerja yang tidak konsisten.
Panduan ini ditulis untuk orang yang sebenarnya menetapkan mesin: penyelia penamat, juruteknik syif, jurutera proses yang perlu menulis kad resipi dan pembeli yang perlu menentukan peralatan yang masih masuk akal lima tahun dari sekarang. Ia merangkumi tindakan memberus secara fizikal pada permukaan fabrik, urutan persediaan dari permulaan yang sejuk, julat parameter yang realistik untuk fabrik biasa, pemeriksaan yang patut dijalankan, kecacatan yang paling kerap muncul dan cara membetulkannya serta tabiat penyelenggaraan dan keselamatan yang memastikan garisan produktif.
Versi pendek, sebelum perincian. Keamatan memberus dikawal oleh kedalaman penglibatan dan nisbah kelajuan berus kepada fabrik, bukan oleh tekanan. Dua hantaran ringan hampir selalu mengalahkan satu hantaran berat. Ketegangan hendaklah minimum yang memastikan kain rata. Pengekstrakan habuk bukan pengemasan; ia adalah sebahagian daripada proses. Dan satu-satunya cara untuk mengetahui tetapan adalah betul ialah menjalankan peneraju yang diukur, semaknya di bawah cahaya yang betul, dan tulis nombornya.
Apa sebenarnya yang dilakukan oleh mesin memberus pada permukaan kain
Mesin memberus bukan satu proses. Ia adalah tiga, dan yang mana satu yang anda jalankan bergantung sepenuhnya pada seberapa keras anda menetapkan berus pada kain.
Pembersihan. Pada keterlibatan rendah, selalunya beberapa persepuluh milimeter, hujung bulu menyapu gentian lepas, habuk dan serpihan permukaan dari kain. Pada denim dan kapas berat ini menghilangkan jumlah lin yang mengejutkan dan mengurangkan beban yang dibawa ke dalam proses hiliran. Pas pembersihan adalah perkara biasa sebelum menyalut, melamina, mencetak, atau sejurus selepas pengeringan dan sebelum menggulung.
Membesarkan, atau tidur siang. Pada penglibatan yang lebih tinggi, filamen menangkap gentian individu dan menariknya ke permukaan. Hasilnya ialah tidur siang, longgokan atau tangan pic lembut bergantung pada gentian, pintalan dan cara berus digerakkan. Nisbah arah dan kelajuan menentukan sama ada anda mendapat kenaikan sekata, lembut atau kesan baldu arah.
Meratakan dan menggilap. Apabila berus berjalan dalam arah yang sama seperti perjalanan fabrik pada nisbah yang sederhana, ia meletakkan gentian ke bawah dan memangkas yang paling tinggi ke belakang, menghasilkan permukaan yang lebih licin dan berkilat sedikit. Ini ialah hantaran penamat, bukan hantaran naik, dan ia digunakan untuk mengemas permukaan yang telah dinaikkan di tempat lain.
Memahami mekanisme menerangkan kebanyakan keputusan penetapan. Jumlah kerja yang dilakukan pada skala permukaan dengan dua perkara: kelajuan relatif antara hujung bulu dan gentian, dan kedalaman penglibatan. Tekanan bukan pembolehubah kawalan, kerana filamen itu sendiri adalah spring. Tolak filamen lembut lebih dalam dan ia hanya membengkok lebih jauh dan mengusap lengkok yang lebih panjang, yang sebenarnya boleh mengurangkan tindakan pemotongan sambil meningkatkan kerosakan haba dan gentian.
Ia juga bernilai jelas tentang perkara yang tidak boleh dilakukan dengan memberus gigi. Ia tidak mengumpul fabrik, mengecutkannya atau melembutkan benang yang kaku kerana saiz sisa atau pengenduran yang lemah. Kain yang terasa seperti papan yang keluar dari pengering akan tetap berasa seperti papan selepas memberus; ia hanya akan berasa seperti papan dengan tidur di atasnya. Memberus adalah rawatan permukaan, dan faedahnya kebanyakannya ialah penampilan fabrik, rasa di bawah tangan dan gelagat dalam proses seterusnya. Itu adalah faedah sebenar, dan itulah sebabnya operasi itu wujud, tetapi ia adalah yang sempit dan ia harus dijual secara dalaman seperti itu.
Akhirnya, memberus boleh diterbalikkan sebahagiannya. Gentian yang diletakkan dengan satu pas boleh diangkat semula oleh yang lain, dan permukaan yang disikat boleh diratakan dengan mampatan dalam susunan gulung, dengan ketegangan yang berlebihan, atau dengan digulung hangat. Menyaman, sebaliknya, memotong gentian berakhir dengan permukaan yang melelas dan mencipta perubahan yang lebih kekal. Menyimpan perbezaan itu dalam fikiran menghalang banyak masa percubaan yang sia-sia.
Padankan berus dan kepala dengan kain sebelum menyentuh dail
Dua mesin dengan dram dan motor yang serupa akan berkelakuan berbeza sama sekali jika spesifikasi berus, geometri kepala atau corak putaran berbeza. Inilah sebabnya mengapa menyalin resipi pesaing jarang berfungsi, dan mengapa kad resipi perlu merekodkan berus dengan berhati-hati kerana ia merekodkan kelajuan.
Filamen berus. Nilon standard ialah pilihan tujuan umum: lembut, berdaya tahan, dan tidak mungkin merosakkan rajutan halus atau tenunan halus. Nilon bermuatan kasar, di mana silikon karbida atau aluminium oksida tertanam dalam filamen, menaikkan gentian jauh lebih agresif dan digunakan untuk kerja bulu, velor, upholsteri dan tidur siang. Berus wayar tergolong dalam pembersihan tugas berat dan beberapa aplikasi kulit dan permaidani, dan ia tidak boleh dianggap boleh ditukar ganti dengan nilon. Diameter filamen menentukan betapa "tajam" tindakan itu: 0.15 hingga 0.25 mm adalah kerja yang baik, 0.30 hingga 0.45 mm adalah tujuan umum, dan 0.50 hingga 0.60 mm adalah peningkatan berat.
Panjang dan ketumpatan berus. Filamen yang lebih panjang bengkok dengan lebih mudah dan menghasilkan strok yang lebih lembut dan lebih memaafkan. Tufting yang lebih padat melakukan lebih banyak kerja setiap revolusi dan menghasilkan lebih banyak haba. Selepas berus digunakan untuk seketika, panjang filamen menjadi pendek dan penglibatan berkesan berubah, yang merupakan salah satu sebab resipi yang berfungsi pada bulan Januari boleh hanyut menjelang musim bunga.
Geometri kepala. Kepala dram dengan satu roller besar sesuai dengan barangan tenunan yang berjalan di bawah ketegangan, di mana fabrik boleh dipegang rata dan talian sesentuh adalah stabil. Kepala planet, di mana beberapa penggelek berus yang lebih kecil mengorbit di sekeliling paksi tengah, menyentuh kain di sepanjang banyak laluan pendek dan bukannya satu garisan panjang. Reka bentuk itu mengikut permukaan tidak sekata pada jahitan yang jauh lebih baik, mengurangkan bukaan garis jarum dan merebak keausan pada lebih banyak permukaan memberus. Tumbuhan yang menjalankan interlock kapas, jersi dan bulu bulu sering mendapati bahawa kepala planet memberikan kenaikan yang lebih sekata dengan risiko yang lebih rendah kepada struktur fabrik, yang merupakan peralatan yang khusus seperti mesin memberus planet untuk mengait dibina untuk dilakukan.
Bilangan kepala. Mesin berbilang kepala membolehkan anda membahagikan kerja: dua atau tiga hantaran cahaya merentasi kepala yang berasingan memberikan hasil yang lebih seragam daripada satu hantaran agresif pada satu kepala, kerana setiap hantaran hanya mengeluarkan jumlah gentian yang sederhana dan fabrik mempunyai peluang untuk pulih rata antara kenalan.
Peraturan praktikal adalah mudah. Tentukan keluarga kain terlebih dahulu, kemudian berus, kemudian konfigurasi kepala, dan kemudian mulakan kelajuan penalaan dan penglibatan. Membalikkan pesanan itu, yang berlaku secara berterusan di tingkat kedai, adalah sebab utama percubaan berjalan mengambil masa tiga hari dan bukannya tiga jam.
Urutan persediaan dari permulaan yang sejuk
Urusan penting. Melakukan langkah-langkah ini dalam susunan yang berbeza ialah cara mesin ditetapkan kepada sifar "salah" dan setiap pelarasan seterusnya dibuat terhadap rujukan yang buruk.
- Sahkan resipi dan berus. Periksa sama ada berus yang dipasang sepadan dengan kad resipi, bahawa ia adalah jenis dan diameter filamen yang betul, dan ia tidak ditukar antara syif. Catatkan nombor pengenalan berus.
- Periksa berus itu sendiri. Jalankan mesin perlahan-lahan dengan kain terkeluar dan pengadang dipasang. Cari bintik rata, jumbai yang bengkok atau hilang, bahagian luar bulat dan panjang bulu yang tidak rata. Berus yang 1 mm daripada bulat akan menghasilkan corak berjalur yang tidak boleh disembunyikan oleh tetapan kelajuan.
- Bersihkan laluan pengekstrakan. Kosongkan atau bersihkan penapis, periksa sambungan saluran, dan sahkan sedutan benar-benar sampai ke hud di kepala. Menyikat menghasilkan lebih banyak lin bawaan udara daripada jangkaan kebanyakan pengendali, dan saluran yang tersumbat sebahagiannya mengubah hasil permukaan serta persekitaran kerja.
- Benang kain pada ketegangan minimum. Wujudkan penjajaran dan lebar selari yang betul sebelum menggunakan sebarang ketegangan kerja. Jika fabrik itu condong atau mempunyai bahagian tepi yang kendur, betulkan di sini daripada cuba mengimbangi dengan berus.
- Tetapkan rujukan pertunangan. Bawa berus ke kain sehingga sentuhan hanya boleh dilihat, kemudian sifarkan penunjuk atau rekod nilai digital. Semua pelarasan kemudian dibuat secara relatif kepada titik sentuhan itu, bukan kepada hentian mekanikal mesin.
- Bawa berus ke kelajuan dengan fabrik sudah berjalan. Mulakan pemacu kain dahulu, kemudian pemacu berus. Pada kain yang dihentikan, berus boleh menandakan permukaan dalam masa satu atau dua saat.
- Jalankan pemimpin yang diukur. Tiga puluh meter biasanya cukup. Tandai permulaan dan penamat, kemudian periksa lebar tengah dan kedua-dua bahagian tepi secara berasingan daripada melihat hanya di tengah.
- Kunci dan log. Setelah tetapan berlalu, rekod penglibatan, kelajuan berus, kelajuan fabrik, ketegangan dan kedudukan peredam pengekstrakan. Tetapkan tetingkap toleransi yang munasabah supaya anjakan seterusnya mengetahui sejauh mana ia boleh hanyut tanpa menimbulkan sisihan.
Satu tabiat patut dibina awal: sentiasa mendekati kedalaman penglibatan akhir dari arah yang sama. Jika pengendali kadang-kadang turun dari tetapan berat dan kadang-kadang naik dari sentuhan, tindak balas mekanikal dalam skru pelaras biasa boleh menjadi beberapa persepuluh milimeter, yang cukup untuk mengalihkan hasil daripada boleh diterima kepada ditolak.
Tetapan yang menentukan perkara yang keluar dari mesin
Julat di bawah mencerminkan amalan industri biasa. Ia adalah titik permulaan, bukan spesifikasi. Setiap fabrik, lot pewarna dan mesin akan mengalihkannya, dan pendekatan yang betul adalah sentiasa bermula pada hujung rendah julat dan naik ke atas dalam kenaikan kecil.
| Fabrik | Filamen berus | Pertunangan | Nisbah berus kepada fabrik | pas | Risiko utama |
|---|---|---|---|---|---|
| Cadar kapas, poplin | Nilon 0.20 hingga 0.30 mm | 0.3 hingga 0.6 mm | 3:1 hingga 5:1 | 1 | Mencerahkan teduhan pada lot pewarna gelap |
| Interlock kapas, jersi | Nilon 0.20 hingga 0.35 mm | 0.4 hingga 0.8 mm | 2:1 hingga 4:1 | 1 hingga 2 | Keriting tepi dan bukaan garis jarum |
| Berikat bulu dan berus belakang | Nilon kasar 0.30 hingga 0.45 mm | 1.0 hingga 2.0 mm | 4:1 hingga 8:1 | 1 hingga 2 | Longgokan bertompok jika ketegangan berbeza-beza |
| Denim, 10 hingga 14 oz | Nilon kasar 0.45 hingga 0.60 mm | 0.8 hingga 1.5 mm | 4:1 hingga 7:1 | 1 | Beban serat berat dalam penapis |
| Tenunan poliester | Nilon 0.25 hingga 0.40 mm | 0.4 hingga 0.9 mm | 3:1 hingga 6:1 | 1 | Bercantum statik dan filamen pada kelajuan tinggi |
| Velour, upholsteri | Nilon kasar 0.40 hingga 0.60 mm | 1.5 hingga 3.0 mm | 5:1 hingga 10:1 | 1 hingga 2 | Hancurkan longgokan jika digulung hangat |
| Kulit sintetik, microfiber | Nilon halus 0.15 hingga 0.25 mm | 0.2 hingga 0.5 mm | 2:1 hingga 4:1 | 1 hingga 2 | Tanda haba dan kilauan |
Dua perkara dalam jadual itu patut diberi penekanan. Pertama, nisbah berus kepada fabrik ialah nisbah, bukan kelajuan tetap. Pada kain berjalan mesin pada 20 m/min, kelajuan permukaan berus 120 m/min memberikan nisbah 6:1. Jika kelajuan garisan kemudiannya digandakan untuk meningkatkan output, nisbahnya akan runtuh kepada 3:1 dan permukaan berubah, walaupun tiada siapa yang menyentuh tetapan berus. Setiap kali kelajuan talian berubah, kelajuan berus mesti dikira semula, itulah sebabnya kawalan penyongsang dengan resipi terpaut bernilai jauh lebih tinggi daripada motor yang lebih besar.
Kedua, penglibatan ialah tetapan yang paling mempengaruhi integriti fabrik secara langsung. Penglibatan penggandaan secara kasarnya menggandakan kerja yang dilakukan di permukaan, tetapi ia juga meningkatkan tegasan lentur pada filamen dan haba yang dijana pada talian sentuhan. Tetapan dalam yang panas akan mengkilat permukaan termoplastik lama sebelum ia menghasilkan kenaikan yang lebih baik.
Arah putaran, susun atur berbilang kepala dan peraturan dua hala
Arah adalah kawalan yang paling kurang digunakan pada mesin memberus. Menjalankan kaunter berus ke perjalanan fabrik bermakna hujung bulu memenuhi gentian secara langsung; kelajuan relatif ialah jumlah dua kelajuan permukaan, dan tindakannya adalah agresif, menaikkan dan sedikit kekasaran. Menjalankan berus dengan perjalanan fabrik bermakna petua menyapu sepanjang gentian; kelajuan relatif adalah perbezaan, dan tindakannya lembut, meratakan dan sedikit menggilap.
Kebanyakan resipi menaikkan menggunakan pusingan balas pada kepala pertama atau sepasang kepala pertama, diikuti dengan kepala dengan putaran untuk meletakkan gentian yang dinaikkan ke arah yang bersih dan seragam. Gabungan itulah yang menghasilkan ciri lembut, malah tidur di atas bulu bulu yang baik atau velor yang disiapkan dengan baik, dan ia jauh lebih terkawal daripada cuba mencapai hasil yang sama dengan satu kepala pada tetapan yang melampau.
Peraturan dua laluan mengikut logik yang sama. Oleh kerana kerja yang dilakukan di permukaan tidak seragam dengan sempurna, satu hantaran berat cenderung untuk menguatkan variasi setempat: tempat yang sedikit tebal dalam fabrik akan disikat lebih kuat, tempat yang lebih longgar menjadi kurang disikat dan hasilnya adalah corak yang boleh dilihat. Dua hantaran pemetik api purata variasi itu keluar. Jika fabrik perlu kehilangan lebih daripada kira-kira 3 hingga 4 peratus beratnya untuk mencapai tangan sasaran, itu biasanya petanda bahawa proses itu harus dibelah, atau langkah menyaman tergolong dalam barisan.
Perhatikan kesan yang lebih halus pada mesin berbilang kepala: pengumpulan haba. Tiga kepala yang berjalan pada nisbah tinggi dalam bingkai tertutup boleh menaikkan suhu setempat pada talian sentuhan dengan margin yang ketara, dan pada poliester atau polipropilena ini kelihatan sebagai bintik berkilat kecil atau hujung gentian bercantum. Jika permukaan kelihatan cerah dan berkaca daripada terangkat lembut, kurangkan nisbah sebelum mengurangkan penglibatan.
Ketegangan, kawalan lebar, tepi dan jahitan
Ketegangan wujud untuk memastikan kain rata, bukan untuk menahannya. Mesin memberus memerlukan ketegangan minimum yang menghilangkan kedutan dan menahan bahagian tepi dalam panduan. Kain yang terlalu ditegangkan diregangkan rata di bawah berus dan kemudian mengendur apabila ketegangan itu hilang, jadi tidur siang kelihatan berubah apabila kain meninggalkan mesin. Ketegangan berlebihan juga mempercepatkan pembukaan garis jarum dalam rajutan dan boleh memesongkan tenunan ringan secara kekal.
Kurang ketegangan adalah lebih teruk dalam jangka pendek. Kain kendur terangkat ke dalam berus, kedutan melepasi di bawah garis sentuhan dan dicetak ke permukaan sebagai tanda lipatan yang tidak boleh ditepis, dan dalam kes yang teruk, fabrik boleh membalut penggelek. Ketegangan yang betul biasanya merupakan nilai terendah di mana kain terletak rata melintasi lebar penuh tanpa getaran yang kelihatan semasa ia memasuki kepala.
Selveds memerlukan perhatian yang berasingan. Dua sentimeter luar gulungan selalunya merupakan tempat pertama untuk menunjukkan masalah, kerana mereka melihat ketegangan yang berbeza dan paling terdedah kepada keriting tepi selepas memberus. Jika bahagian tepi mula menggulung, periksa suhu fabrik dan ketegangan sebelum melaraskan berus; tepi yang hangat dan terlalu tegang akan melengkung tidak kira apa yang dilakukan oleh berus. Tepi melengkung juga menyebabkan masalah pada penggulung, di mana profil gulungan menjadi tidak rata dan proses seterusnya mengalami masalah.
Jahitan adalah tempat kebanyakan kerosakan mesin berlaku. Cantuman yang dijahit dengan lipatan yang tebal dan keras hendaklah dilalui perlahan-lahan, dengan berus diangkat atau celah dibuka, dan ia tidak boleh dibenarkan melepasi pada kelajuan pengeluaran jika jahitannya besar. Pengendali yang membangunkan tabiat menanda setiap jahitan dan perlahan pada sambungan menghalang sebahagian besar lubang, koyak dan kerosakan berus yang muncul sebagai masalah kualiti misteri beberapa minggu kemudian.
Pengekstrakan habuk, beban serabut dan risiko kebakaran
Pengekstrakan adalah bahagian proses yang paling mungkin diabaikan dan bahagian yang paling mungkin menyebabkan insiden yang serius. Mesin memberus menjana aliran berterusan gentian pendek, habuk dan, pada sesetengah fabrik, zarah halus yang mudah terbakar apabila ia terkumpul dalam kepekatan yang betul dan bertemu dengan permukaan panas atau percikan api.
Tiga perkara berikut daripada itu. Mula-mula, hud pengekstrakan hendaklah diposisikan supaya lin ditangkap pada titik penjanaan, sebelum ia terlepas ke dalam bilik, yang bermaksud reka bentuk hud dan aliran udara perlu sepadan dengan geometri kepala dan bukannya diikat selepas itu. Kedua, penapis memerlukan selang pembersihan yang ditentukan berdasarkan penurunan tekanan yang diukur, bukan pada rupa bilik. Ketiga, penyaluran harus diikat dan dibumikan, tanpa larian mendatar yang panjang di mana serat boleh mendap dan terkumpul.
Kualiti dan keselamatan proses adalah isu yang sama di sini. Jika pengekstrakan lemah, lin mengendap semula pada kain selepas memberus, permukaan kelihatan berbintik-bintik di bawah cahaya pemeriksaan, penapis dimuatkan dengan lebih cepat, dan operator mengimbangi dengan menaikkan berus, yang menghasilkan lebih banyak lin. Memasang yang dibina khas sistem pengekstrakan habuk automatik dan menjalankannya ke penurunan tekanan terukur menghilangkan gelung itu sepenuhnya, dan ia biasanya membayar balik melalui pengurangan masa henti pembersihan lama sebelum sesiapa mengira risiko kebakaran.
Peraturan kerja yang mudah: periksa manometer pada permulaan setiap syif dan rekodkannya. Apabila penurunan tekanan meningkat melebihi jalur yang direkodkan semasa pentauliahan, bersihkan penapis. Jika pengendali tidak dapat memberitahu sama ada pengekstrakan berfungsi, pengekstrakan tidak diuruskan.
Membaca larian percubaan pertama dalam tiga puluh meter
Percubaan berstruktur mengambil masa kira-kira dua puluh minit dan menjimatkan hari hujah. Protokol di bawah ialah perkara yang digunakan oleh bilik penamat yang berdisiplin.
- Jalankan di hujung rendah penglibatan sasaran dan rekod nilai yang tepat.
- Kumpul sampel pada permulaan pendahulu, kemudian sampel kedua selepas sekurang-kurangnya dua puluh meter, jadi hasilnya mencerminkan mesin yang stabil dan bukannya permulaan yang sejuk.
- Periksa setiap sampel pada tiga titik merentasi lebar: tepi kiri campur sepuluh sentimeter, tengah dan kanan tambah sepuluh sentimeter. Masalah memberus selalunya tidak simetri, dan pemeriksaan pusat sahaja akan terlepas.
- Nilai di bawah pencahayaan standard, idealnya pencahayaan yang sama yang akan digunakan pelanggan untuk menilai barangan. Kesan permukaan yang kelihatan sempurna di bawah lampu atas tunggal boleh kelihatan berjalur di bawah suhu warna yang berbeza.
- Timbang sampel. Perbandingan jisim per unit luas yang mudah sebelum dan selepas memberus memberitahu anda berapa banyak gentian yang sebenarnya dikeluarkan oleh proses itu, dan ia adalah rekod yang jauh lebih dipercayai daripada nota lisan bahawa tangan "dirasakan betul".
- Basuh dan tumbangkan satu sampel sebelum kelulusan akhir jika fabrik akan dicuci oleh pengguna akhir. Sesetengah tidur siang kelihatan sangat baik di dalam greige dan runtuh selepas basuhan pertama.
- Tingkatkan penglibatan dalam langkah kecil dan ulangi sehingga sama ada tangan sasaran dicapai atau had dicapai. Berhenti pada tanda pertama perubahan teduhan, kaca permukaan atau penurunan berat badan melebihi peruntukan yang dipersetujui.
Tulis nombor akhir pada kad resipi dan gambarkan sampel yang diluluskan. Swatch rujukan fizikal yang disimpan di mesin bernilai lebih daripada mana-mana hamparan, kerana ia menyelesaikan pertikaian tentang tangan dan naungan dalam beberapa saat.
Pemeriksaan kualiti yang memastikan talian jujur
Pemeriksaan rutin adalah apa yang menghalang drift perlahan daripada menjadi pesanan yang ditolak. Jadual di bawah adalah minimum praktikal untuk tumbuhan yang menjalankan memberus secara tetap.
| Semak | Kaedah | Kekerapan | Bertindak jika |
|---|---|---|---|
| Keseragaman tidur siang dan longgokan | Perbandingan visual terhadap swatch yang diluluskan di bawah cahaya standard, pada lebar tiga titik | Setiap gulungan | Sebarang variasi jalur, coretan atau lebar kelihatan |
| Penurunan berat badan | Timbang dalam sampel sebelum dan selepas memberus, dinyatakan sebagai peratusan | Mula dan pertengahan larian setiap pesanan | Kerugian melebihi elaun pesanan |
| teduh | Spektrofotometer terhadap piawaian yang diluluskan, serta pemeriksaan visual | Setiap gulungan on shade-critical orders | Perbezaan warna melebihi toleransi yang dipersetujui |
| Pengekalan kekuatan | Ujian tegangan dan koyakan pada sampel yang disikat berbanding yang tidak disikat | Sekali setiap pesanan, atau selepas sebarang perubahan parameter | Kerugian melebihi spesifikasi pelanggan |
| Pilling dan lelasan | Martindale atau setara pada sampel yang telah dibasuh | Pesanan pertama pembinaan baharu | Rating jatuh di bawah tahap yang dipersetujui |
| Penilaian tangan | Panel kecil, perbandingan buta terhadap swatch rujukan | Setiap resipi baru | Panel tidak bersetuju dengan rujukan |
| Sisa serabut | Ujian lap atau pita kain gelap pada permukaan keluar | Setiap syif | Pemindahan gentian yang boleh dilihat pada lap |
Yang paling berguna ialah angka penurunan berat badan, kerana ia menukar pertimbangan subjektif kepada nombor yang boleh mengikut arah aliran. Setelah loji mengetahui bahawa tangan velor yang diterima sepadan dengan penurunan berat 3 peratus pada pembinaan tertentu, pengendali mempunyai sasaran objektif dan penyelenggaraan mempunyai cara untuk mengesan berus yang haus sebelum pelanggan melakukannya.
Menyikat dan menyaman: cara kedua-dua langkah berfungsi bersama
Memberus gigi dan menyaman sering dibincangkan seolah-olah ia adalah alternatif. Dalam amalan, kebanyakan garisan penamat tangan lembut menggunakannya bersama-sama, dan memahami pembahagian kerja menjadikan kedua-dua operasi lebih mudah dikawal.
Menyikat menggerakkan gentian. Ia menyusun semula apa yang sudah ada, mengangkat bahan yang longgar dan membersihkan permukaan. Menyaman memotong serat. Penggelek atau gentian gunting tali pinggang yang melelas berakhir dan menghasilkan kesan kulit pic yang pendek, padat, kekal yang kekal dicuci dan dipakai jauh lebih baik daripada permukaan yang disikat semata-mata. Jika tangan sasaran memerlukan fabrik berasa lembut selepas lima kali cucian di rumah dan bukannya hanya apabila ia meninggalkan stenter, menyaman biasanya melakukan pengangkatan berat dan memberus adalah memperhalusi hasilnya.
Urutan operasi biasa ialah: pra-bersih dengan pas memberus ringan, suede untuk membina permukaan, kemudian berus sekali lagi untuk mengangkat dan menjajarkan gentian supaya kemasan kelihatan sekata dan bukannya rata. Pada kapas tenunan dan denim, mesin sueding gabungan mendatar ialah kuda kerja yang mengikut corak ini, dengan kepala memberus atau unit memberus berasingan membersihkan permukaan selepas sentuhan kasar. Struktur tenunan dengan binaan regangan rendah yang stabil mengendalikan sentuhan kasar yang agak dalam tanpa herotan, itulah sebabnya peralatan seperti 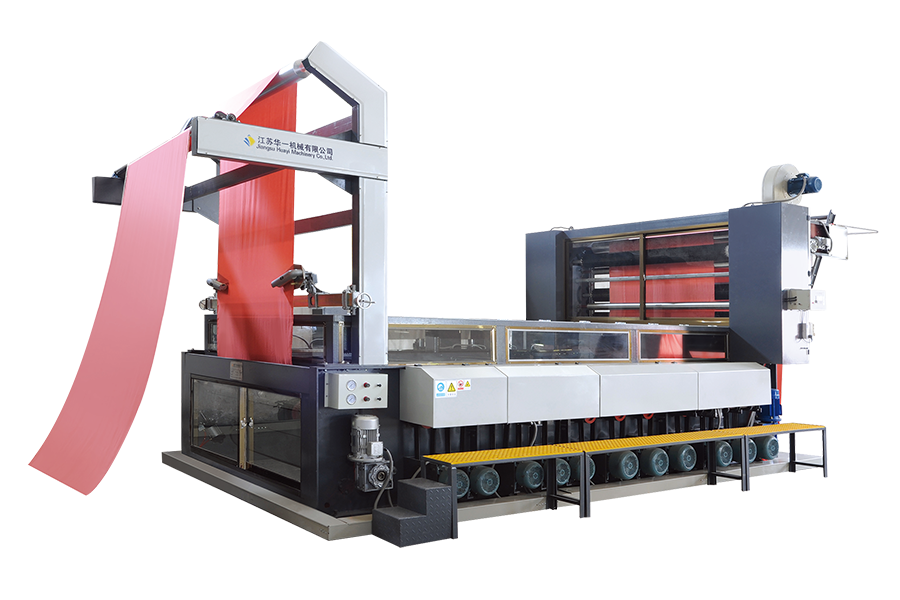 Mesin Menyaman Gabungan Mendatar MW-Model Dalam urutan kemasan menyaman kemudian memberus, MW-Model menyokong kertas pasir, gentian karbon dan bahan pelelas gentian seramik dengan pemacu roller bebas untuk penyediaan permukaan yang konsisten. Lihat Produk → mesin penyaman gabungan mendatar jenis ini biasanya ditentukan bersama unit memberus dan bukannya satu.
Nilai diagnostik kedua-dua operasi perlu diberi perhatian. Jika fabrik kelihatan bertompok-tompok selepas disaman, puncanya biasanya adalah sentuhan atau ketegangan yang melelas. Jika ia kelihatan bertompok-tompok selepas memberus, puncanya adalah lebih kerap keadaan berus atau pengekstrakan. Memandangkan kedua-dua mesin terletak bersebelahan, pengendali yang dapat mengetahui peringkat mana yang menyebabkan kecacatan menjimatkan banyak masa penyelesaian masalah.
Kecacatan memberus biasa dan cara membetulkannya
Kebanyakan masalah pada garisan memberus jatuh ke dalam sebilangan kecil corak yang boleh dikenali. Jadual di bawah memetakan gejala kepada sebab yang paling berkemungkinan dan tindakan pembetulan pertama, mengikut urutan juruteknik harus menyelesaikannya.
| Kecacatan | Kemungkinan punca | Apa yang perlu diubah dahulu |
|---|---|---|
| Garisan atau jalur sepanjang panjang | Berus keluar dari tempat bulat, rata atau panjang bulu yang tidak rata | Periksa dan benarkan berus; periksa keadaan filamen sebelum mengubah kelajuan |
| Hasil tidak sekata merentasi lebar | Paksi berus tidak selari dengan laluan fabrik, atau ketegangan lebih tinggi pada satu tepi | Ukur jurang pada kedua-dua hujung; semak penjajaran panduan dan ketegangan selvedge |
| Lubang, tempat nipis, bukaan garis jarum | Pertunangan too deep, or fabric stressed beyond its construction limits | Kurangkan penglibatan dan tukar kepada dua pas cahaya |
| teduh change, surface looks lighter | Penyingkiran serat yang berlebihan, terutamanya pada banyak pewarna gelap | Kurangkan nisbah, kemudian pertunangan; timbangan sampel untuk mengesahkan kehilangan |
| Tompok berkilat atau hujung bercantum | Haba daripada nisbah tinggi pada talian sentuhan, biasa pada sintetik | Turunkan kelajuan berus sambil memegang kelajuan fabrik; mengesahkan aliran udara pengekstrakan |
| Tanda lipatan dicetak ke permukaan | Fabrik slack at the head, or a wrinkle passed under the brush | Naikkan ketegangan ke tetapan rata minimum; semak selvedge yang kendur |
| Permukaan berbintik-bintik dengan pemindahan serabut | Pengekstrakan tidak menangkap pada hud, atau penapis dimuatkan | Semak pressure drop and hood position before touching brush settings |
| Keriting tepi selepas memberus | Selvedge yang hangat dan terlalu tegang berehat selepas kepala | Kurangkan ketegangan dan periksa suhu kain semasa keluar |
Disiplin yang berguna apabila kecacatan muncul ialah menukar satu pembolehubah pada satu masa dan sampel semula selepas dua puluh meter. Memberus ialah satu sistem, dan melaraskan tiga tetapan serentak tidak menyebabkan sesiapa pun dapat mengatakan yang mana satu menyelesaikan masalah, atau yang mana satu menyebabkan yang seterusnya.
Penjagaan berus dan penyelenggaraan mesin
Berus adalah bahan habis pakai, tetapi ia mahal, dan cara ia dirawat menentukan kedua-dua hasil permukaan dan kekerapan ia perlu diganti. Beberapa rutin merangkumi kebanyakan perkara yang penting.
- Setiap hari. Periksa berus secara visual dengan mesin diasingkan. Cari serpihan terbenam, benang berbalut dan kerosakan jumbai yang jelas, dan rekod penurunan tekanan pengekstrakan sebelum gulungan pertama.
- Mingguan. Periksa jurang atau penunjuk penglibatan terhadap tetapan rujukan, sahkan bahawa mekanisme pelarasan kembali secara konsisten dan sahkan berus berjalan benar tanpa getaran yang kelihatan.
- Bulanan. Pelincir galas mengikut jadual pengilang, periksa ketegangan tali pinggang pemacu, dan periksa sambungan saluran untuk kebocoran atau gentian terkumpul.
- Dengan ukuran, bukan dengan kalendar. Ukur panjang filamen pada beberapa titik di sekeliling berus dan gantikan apabila panjang kerja jatuh di luar jalur tempat resipi dibangunkan. Berus yang haus mengubah penglibatan yang berkesan walaupun apabila dail berbunyi sama.
- Selepas sebarang pertukaran berus. Tetapkan semula rujukan kenalan, jalankan pemimpin baharu dan kemas kini kad resipi dengan nombor pengenalan berus baharu. Jangan sekali-kali menganggap berus yang diganti akan menghasilkan semula hasil sebelumnya.
- Bermusim. Semak mesin secara keseluruhan, termasuk pengadang, interlock, hentian kecemasan dan keadaan hud pengekstrakan. Mesin memberus yang telah bekerja keras selama enam bulan biasanya akan menunjukkan beberapa drift dalam paralelisme roller yang hanya muncul sebagai variasi lebar halus dalam barang siap.
Satu lagi perkara tentang alat ganti. Oleh kerana spesifikasi filamen mempengaruhi keputusan dengan begitu kuat, berus harus dibeli berdasarkan spesifikasi bertulis dan sampel yang diluluskan, bukan sekadar disusun semula daripada nombor stok. Penggantian pembekal dengan diameter filamen yang sedikit berbeza boleh membatalkan resipi yang mengambil masa seminggu untuk dibangunkan.
Amalan keselamatan pada garisan memberus
Mesin memberus mempunyai bahaya yang jelas dan tidak dapat diampuni: celah antara berus dan laluan kain. Filamen adalah fleksibel, yang menggalakkan rasa selamat palsu, tetapi berus berputar akan menarik sarung tangan, lengan atau jari ke dalam talian sentuhan dalam milisaat, dan mesin tidak akan berhenti kerana ia telah mengesan tangan.
- Jangan sekali-kali sampai ke kawasan kepala semasa berus berputar, walaupun pada kelajuan paling rendah dan juga untuk mengeluarkan benang. Asingkan dahulu.
- Gunakan lock-out dan tag-out untuk penukaran berus, pembersihan dan pembersihan jem, dengan kunci peribadi dan bukannya kunci yang dikongsi.
- Pastikan pengadang dan interlock di tempatnya dan berfungsi. Jika interlock telah dipintas untuk memastikan pengeluaran berjalan, anggap itu sebagai kecacatan yang boleh dilaporkan dan bukannya kemudahan operasi.
- Kawal habuk sebagai langkah kesihatan dan kebakaran, dan larang penyapuan kering di kawasan mesin, yang menggantung semula gentian tertahan.
- Latih pengendali di lokasi perhentian kecemasan, penutupan pengekstrakan, dan prosedur tindak balas kebakaran khusus untuk habuk tekstil yang mudah terbakar.
- Sediakan perlindungan pendengaran di mana kipas pengekstrakan dan bunyi pacuan membenarkannya, dan periksa tahap selepas sebarang perubahan pada sistem pengekstrakan, kerana kipas yang lebih berkuasa juga lebih kuat.
Arahan keselamatan yang ditulis sekali dan difailkan tidak bernilai apa-apa. Perbualan pendek dan kerap di mesin, terikat dengan peristiwa sebenar seperti pembalut benang atau nyaris, adalah perkara yang mengekalkan tabiat itu.
Menentukan mesin memberus: perkara yang perlu dimasukkan ke dalam pertanyaan
Keputusan membeli tentang peralatan memberus menjadi salah atas sebab yang boleh diramal: siasatan menyenaraikan lebar dan kelajuan dan tiada yang lain. Mesin yang tiba kemudiannya mengendalikan fabrik terluas, paling mudah dalam julat dan bergelut dengan segala-galanya. Siasatan lengkap menjawab perkara berikut.
- Rangkaian kain. Kandungan gentian, pembinaan, berat dalam gram setiap meter persegi, dan sama ada barangan ditenun, dikait atau bukan tenunan. Sertakan artikel yang paling ringan dan berat, bukan artikel biasa.
- Kesan sasaran. Pembersihan sahaja, tidur siang, menggilap atau gabungan. Terangkan tangan dalam perkataan dan lampirkan swatch rujukan fizikal jika boleh.
- Keperluan kelajuan dan lebar talian, dengan julat kelajuan fabrik mesin mesti menutup dan julat kelajuan berus yang sesuai dengannya. Berkeras pada pemacu berus dan fabrik yang dikawal secara bebas, kerana nisbah tetap antara keduanya akan mengehadkan julat resipi dari hari pertama.
- Jangkaan pengekstrakan. Isipadu udara, reka bentuk hud, penapisan dan sama ada pengekstrakan disepadukan atau dibekalkan secara berasingan.
- Masa pertukaran. Berapa lama penukaran berus atau penukaran resipi mengambil masa yang lebih penting daripada kelajuan puncak mesin pada pesanan singkat.
- Servis dan alat ganti. Ketersediaan berus, dokumentasi spesifikasi filamen dan komitmen tindak balas untuk sokongan teknikal di rantau anda.
Untuk tumbuhan yang menjalankan jahitan halus dan tenunan halus pada kelajuan, unit memberus berkelajuan tinggi moden dengan berus dikawal penyongsang dan pemacu fabrik, penukaran berus pantas dan pengekstrakan bersepadu merangkumi kebanyakan keperluan dalam satu bingkai. Mesin yang dibina mengikut spesifikasi itu, daripada jenis yang diwakili oleh a 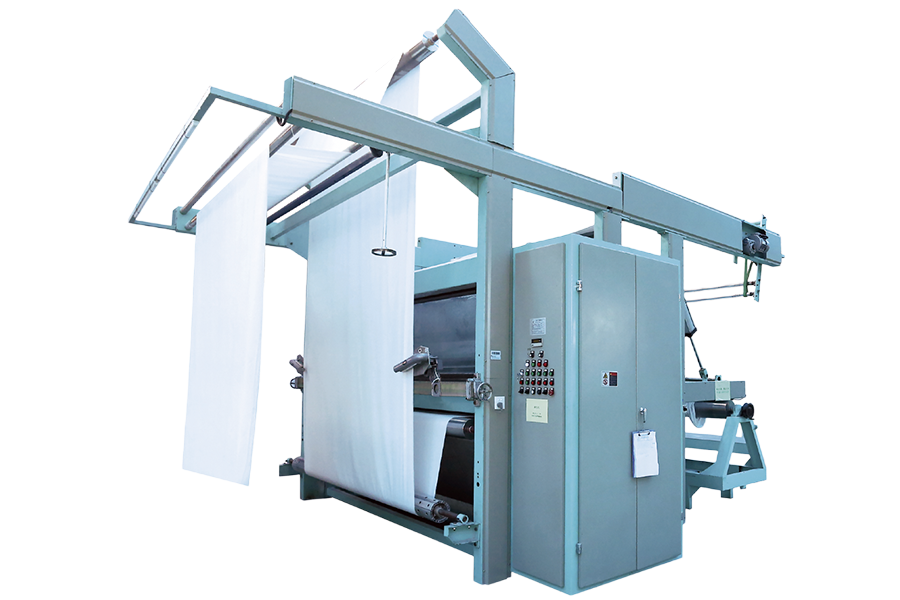 Mesin Memberus Berkelajuan Tinggi VX7 Untuk rajutan halus dan tenunan halus, VX7 kompak menggunakan tujuh penggelek berus seramik karbon dan operasi berkelajuan tinggi untuk pas pembersihan dan penamat yang fleksibel. Lihat Produk → mesin memberus berkelajuan tinggi dalam kelas ini, membolehkan pengendali bergerak antara pas pembersihan ringan dan pas tidur siang penuh tanpa menukar perkakasan, yang betul-betul fleksibiliti yang diperlukan oleh kerja penamat pesanan pendek.
Apa sahaja mesin yang dipilih, tegaskan penerimaan kilang dijalankan pada fabrik anda sendiri sebelum penghantaran, dan rekod tetapan yang digunakan. Langkah tunggal itu menukar spesifikasi kepada resipi yang berfungsi dan menghapuskan sebahagian besar risiko daripada tempoh pemasangan.
Di mana memberus sesuai dengan kereta api penamat
Memberus jarang berdiri sendiri. Ia terletak di antara rawatan permukaan mekanikal dan langkah-langkah yang menetapkan tangan terakhir, dan outputnya hanya sebaik apa yang dibenarkan oleh proses huluan dan hiliran.
Di hulu, kain harus bersih, kering dan santai. Memberus fabrik yang mempunyai baki saiz, atau yang masih panas daripada pengering, menghasilkan hasil yang berubah-ubah kerana gentian berkelakuan berbeza apabila ia hangat dan sedikit plastik. Di hiliran, apa sahaja kenaikan berus yang telah dibuat perlu bertahan di seluruh barisan. Ini bermakna mengelakkan pemampatan yang tidak perlu dalam kalendar atau timbunan gulungan, mengawal ketegangan angin dan membenarkan fabrik sejuk sebelum ia digulung.
Di mana tangan yang lebih lembut dan penuh diperlukan daripada memberus sahaja boleh menyampaikan, rawatan permukaan mekanikal biasanya diikuti dengan langkah melembutkan berasaskan udara yang berfungsi untuk fabrik dalam keadaan santai dan bukannya menekan atau menegangkannya. Pemlembutan udara dan penyikatan saling melengkapi: berus mengawal permukaan, dan pelembutan mekanikal dalam aliran udara lebar terbuka mengawal badan, langsir dan kekakuan sisa. Peralatan seperti an 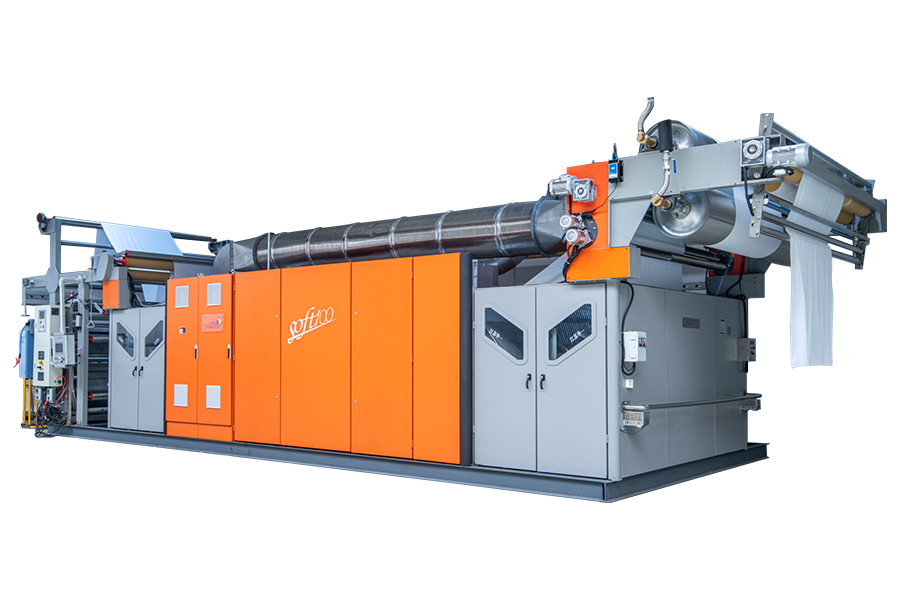 Mesin Pelembut Udara Lebar Terbuka SOFT100 Diletakkan selepas rawatan permukaan dan sebelum pengeringan, SOFT100 menggunakan tiub Venturi enam meter untuk melembutkan kain rajut, tenunan, tuala dan Tencel dalam lebar terbuka. Lihat Produk → mesin pelembut udara lebar terbuka berada dalam kedudukan itu dalam urutan penamat, selepas permukaan telah ditubuhkan dan sebelum langkah pengeringan dan penggulungan akhir.
Mendapatkan urutan yang betul selalunya lebih berharga daripada mendapatkan mana-mana mesin tunggal yang sempurna. Garisan yang langkah memberus, menyaman dan melembutkan dipesan dengan betul akan menghasilkan tangan yang lebih baik daripada tetapan purata daripada garisan dengan peralatan yang sangat baik disusun dalam susunan yang salah.
Jika ada satu kesimpulan yang boleh diambil dari semua ini, ia adalah bahawa memberus ganjaran disiplin jauh lebih daripada ganjaran memaksa. Mesin ini mempunyai sebilangan kecil kawalan sebenar, penglibatan, nisbah, ketegangan, arah, pengekstrakan, dan setiap daripada mereka mempunyai jalur sempit di mana hasilnya adalah baik dan jalur lebar di mana hasilnya hanya berbeza. Operator yang memahami perkara yang sebenarnya dilakukan oleh setiap kawalan terhadap gentian menghabiskan masa mereka untuk mengukur, mensampel dan menulis nombor. Pengendali yang menganggap mesin sebagai dail intensiti tunggal menghabiskan masa mereka melawan kecacatan yang muncul semula dalam peralihan kemudian.
Urutan praktikal sentiasa sama. Padankan berus dan kepala ke kain. Wujudkan rujukan hubungan yang bersih. Jalankan cahaya, ukur hasil merentasi lebar, dan laraskan satu pembolehubah pada satu masa. Tonton penurunan berat badan dan teduh sebagai penunjuk objektif dan bukannya bergantung pada tangan sahaja. Pastikan pengekstrakan berfungsi sehingga kejatuhan tekanan terukur. Kekalkan dan ukur berus dan bukannya menggantikannya pada kalendar. Kemudian tulis resipi akhir dan simpan swatch yang diluluskan pada mesin supaya piawaian bertahan melebihi orang yang menetapkannya.
Menyikat ialah teknologi matang dan salah satu cara yang paling murah untuk menukar cara fabrik dibaca kepada pelanggan, sama ada itu bermakna permukaan yang lebih bersih, tidur yang lebih penuh atau tangan yang lebih lembut. Peralatan tersebut, sama ada unit pembersihan kepala tunggal atau talian berus planet berbilang kepala, akan melakukan apa yang ditetapkan untuk dilakukan. Nilai dicipta atau hilang dalam tetapan, dan bahagian itu terletak sepenuhnya di tangan orang yang menjalankan talian.